

J’ai longtemps accepté l’idée qu’imprimer des miniatures en FDM signifiait choisir entre deux défauts: des supports partout, ou une qualité de surface compromise. Puis j’ai commencé à découper mes modèles en deux.
Cette approche a radicalement changé mes impressions de miniatures. Elle réduit les supports, protège les détails les plus fragiles et rend le nettoyage beaucoup plus agréable. Le secret est de préparer la découpe intelligemment, d’assembler les pièces avec le bon produit et de ne pas négliger quelques réglages essentiels.
Ce que vous apprendrez
- Découper une miniature en deux réduit fortement les supports et protège les détails visibles.
- Un bottom shell thickness de 1.5 mm améliore la rigidité et l’alignement des pièces.
- Tamiya Extra Thin Quick Setting fusionne le PLA et réduit presque totalement les lignes de joint.
- Un filament sec, calibré et un plateau bien entretenu restent essentiels à une impression fiable.
Étape 1: Découper la miniature plutôt que de la noyer sous les supports
Tout a commencé avec des Jeeps Grimdark dont aucune face n’était réellement plane. Les imprimer normalement aurait transformé toute leur partie inférieure en forêt de supports. C’était exactement le genre de nettoyage que je voulais éviter.
J’ai donc essayé quelque chose de très simple: couper le modèle en deux dans le slicer et poser les deux faces de coupe directement sur le build plate.
Le résultat a été immédiat. Le volume de supports a chuté de manière spectaculaire, et les détails imprimés étaient bien plus nets. En répétant l’expérience sur d’autres miniatures, certaines pièces n’avaient pratiquement plus besoin de supports du tout.
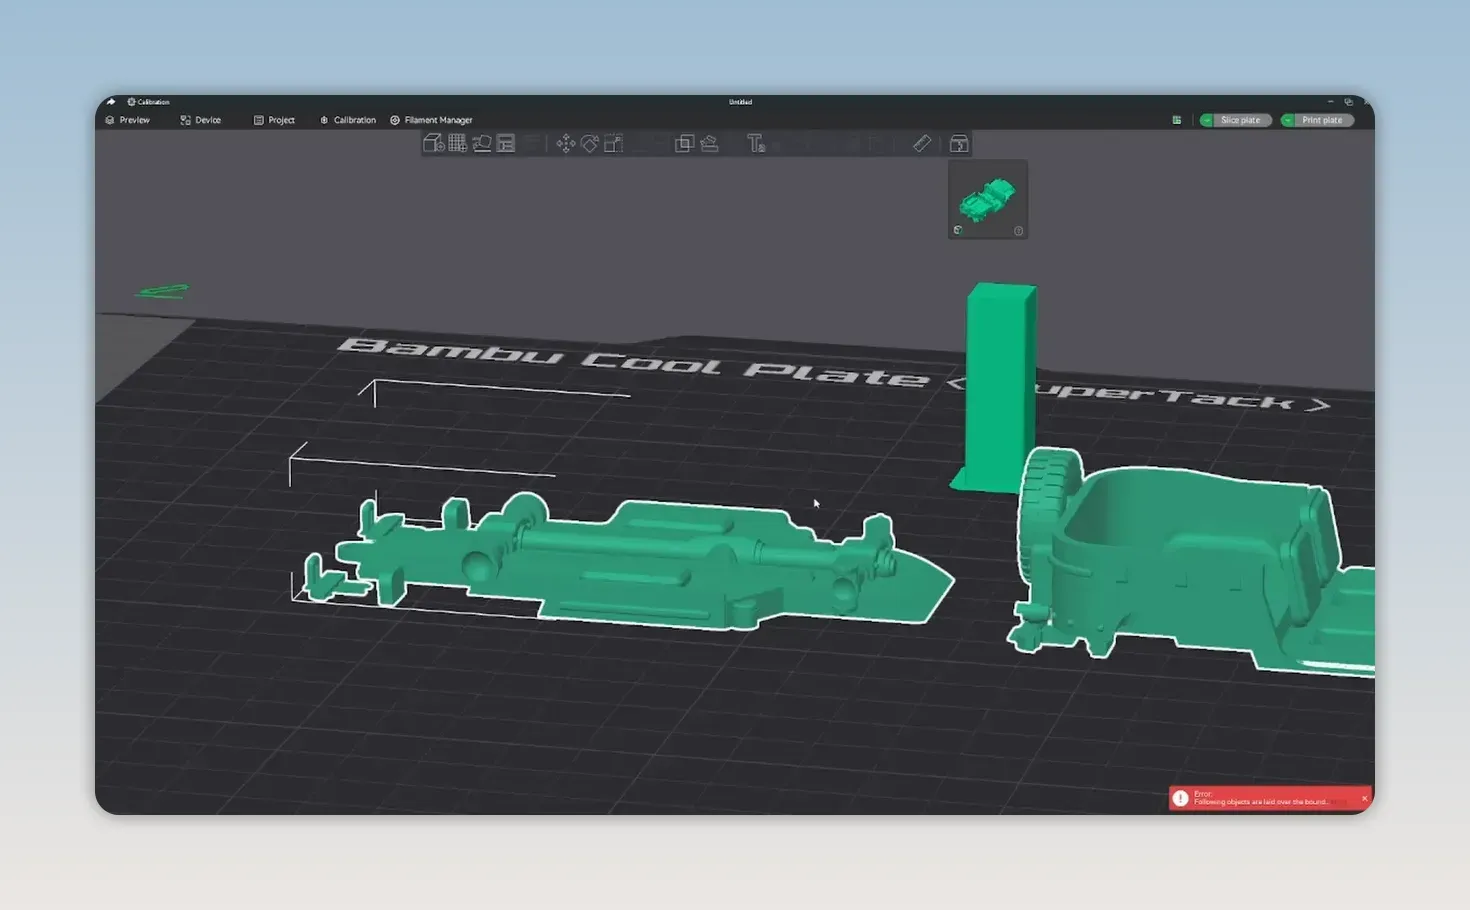
Le principe est simple: au lieu de demander à l’imprimante de construire des détails délicats au-dessus de supports, je choisis une ligne de coupe qui permet à chaque moitié de reposer à plat. Les zones visibles gardent ainsi leur définition, et le retrait des pièces devient presque trivial.
Cette méthode est particulièrement utile pour:
- les véhicules chargés de câbles, roues, armes et textures sous la coque;
- les figurines dont le dos, les bras ou les éléments suspendus exigeraient beaucoup de supports;
- les monstres et créatures organiques avec peu de faces plates;
- les grandes pièces de décor compliquées à orienter proprement.
Étape 2: Éviter les pièges de la découpe dans le slicer
Découper une miniature ne veut pas dire couper au hasard. Le principal défaut de cette approche est qu’une pièce imprimée à plat crée davantage de top surfaces. Or, ces surfaces peuvent être moins propres que les parois verticales.
Je vérifie donc toujours l’aperçu avant de lancer l’impression. Si le slicer affiche une surface rouge, je re-slice le modèle et je cherche une autre orientation ou une autre ligne de coupe. Cette couleur indique généralement une zone plate qui risque de produire une finition inférieure.
La règle la plus importante est la suivante: ne découpez pas le modèle plus d’une fois. Je veux que les deux surfaces destinées à se rejoindre soient les seules faces en contact avec le build plate. Multiplier les découpes multiplie les lignes de joint, les problèmes d’alignement et le travail de finition.
Pour mes essais, j’ai utilisé du Bambu Lab PLA Basic, une nozzle de 0.2 mm et une layer height de 0.04 mm. Cette combinaison m’a permis de conserver suffisamment de détails pour des miniatures très petites, y compris une figurine plus petite que mon ongle et son minuscule tank d’accompagnement.
Étape 3: Renforcer la face de coupe pour un assemblage plus précis
Après plusieurs impressions, j’ai trouvé un réglage qui améliore énormément l’assemblage: augmenter le bottom shell thickness à 1.5 mm.
Cette simple modification rend la face imprimée contre le plateau plus rigide. Les deux moitiés s’alignent plus facilement, la jonction est plus stable et la ligne de coupe devient presque invisible une fois les pièces réunies.
Ce réglage est particulièrement utile sur les torses, les véhicules, les grandes armures et toutes les pièces dont la ligne de découpe porte beaucoup de détails. Une face de contact plus robuste est beaucoup moins susceptible de se déformer lorsque je presse les deux moitiés ensemble.
Étape 4: Oublier la super glue et souder le PLA avec Tamiya Extra Thin Quick Setting
La découpe a résolu le problème des supports, mais elle en a créé un autre: la ligne de joint. Avec de la super glue, même une très petite quantité suffit à éloigner légèrement les deux moitiés. Cela laisse un espace visible au milieu de la miniature.
La solution qui a tout changé est Tamiya Extra Thin Cement Quick Setting. Il faut bien prendre la version Quick Setting, pas la version standard.
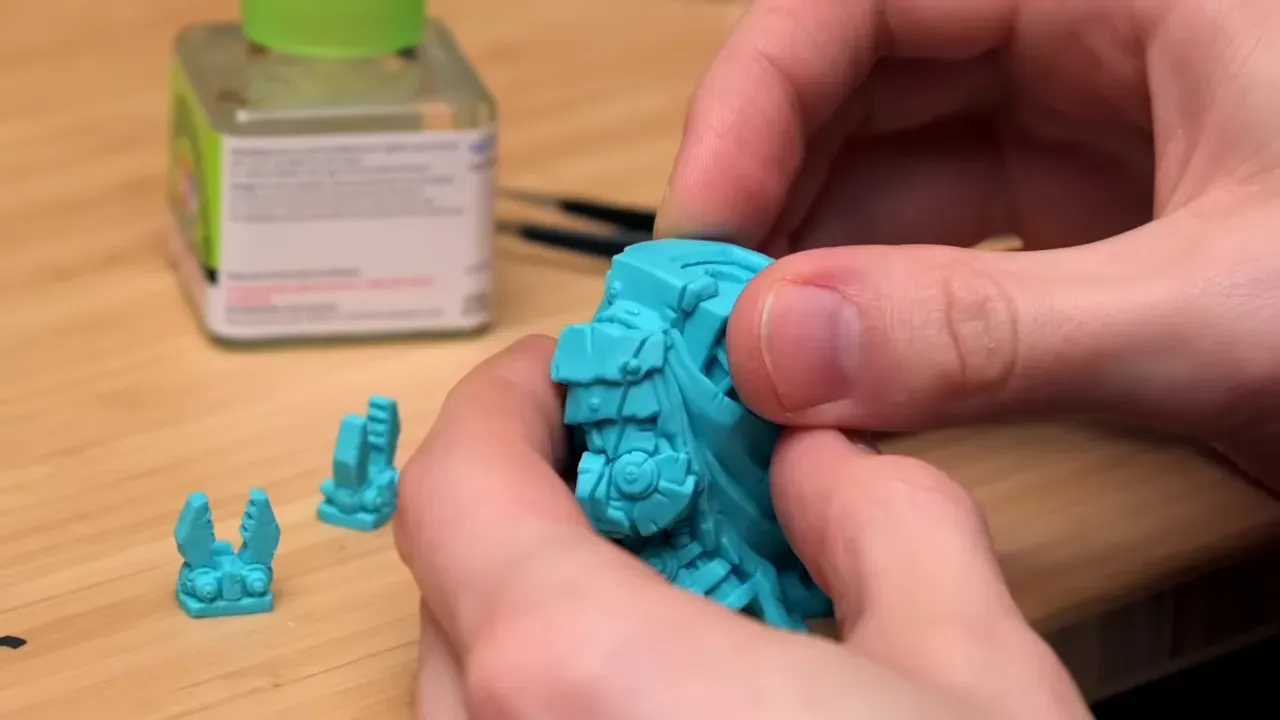
Ce produit ne fonctionne pas comme une colle classique. Il ramollit et fusionne le PLA des deux pièces. Au lieu de maintenir deux surfaces séparées par une couche d’adhésif, il les soude ensemble. La ligne de joint disparaît presque entièrement, à part un éventuel très léger décalage causé par l’alignement manuel.
La solidité est impressionnante. Lors de mon test sur un cube, tout a fini par céder sous le maillet en caoutchouc, sauf la zone soudée. Cette partie est restée intacte alors que le reste du cube était complètement détruit.
Sur les surfaces de PLA, le produit a aussi un effet de lissage. Une petite quantité réduit l’aspect des layer lines et améliore la finition autour de la zone traitée.
La méthode d’assemblage qui évite les erreurs
- Faites un dry fit complet des deux moitiés.
- Alignez exactement les détails, bords et repères avant d’appliquer le produit.
- Maintenez les deux pièces dans la bonne position.
- Appliquez une petite quantité de Tamiya Extra Thin Quick Setting le long de la jonction.
- Laissez le liquide pénétrer dans l’interface et fusionner le PLA.
Il faut agir vite. Si le produit Quick Setting s’évapore, les pièces ne fusionneront plus, même en ajoutant davantage de liquide. La fenêtre pour les mettre en contact est inférieure à deux secondes. C’est pourquoi je les aligne d’abord, puis j’applique le produit une fois la position validée.
Inutile aussi de surcharger la surface: après la première application, ajouter plus de produit ne la rendra pas plus lisse. Le premier passage fournit l’essentiel de l’effet de lissage.
Comme il s’agit d’un produit chimique, je consulte toujours la fiche de sécurité de Tamiya Extra Thin et je l’utilise avec les précautions adaptées.
Étape 5: Préparer le plateau, le filament et les profils d’impression
Une bonne méthode de découpe ne compense pas un filament humide ou un plateau mal préparé. Pour imprimer une armée entière de miniatures FDM de manière fiable, je m’assure que les bases sont solides.
- Calibrez chaque filament. Ce n’est pas facultatif si vous voulez des détails constants.
- Séchez votre filament. J’ai obtenu une qualité visiblement meilleure, même avec des bobines plus anciennes.
- Utilisez un build plate fiable. Le Bambu Cool Plate SuperTack, réglé à 50 °C, m’a donné presque zéro problème d’adhérence.
- Lavez le plateau au savon. Je n’utilise pas d’isopropyl alcohol sur ce plateau, car cela peut abîmer sa surface.
La surface lisse du Cool Plate SuperTack a aussi un avantage pour cette technique: elle aide à réduire la visibilité du joint entre les deux moitiés imprimées à plat.
Pour retrouver les réglages combinés que j’ai utilisés, j’ai mis à disposition le profil FDM miniature sur MakerWorld.
Étape 6: Produire une armée entière sans transformer chaque impression en corvée
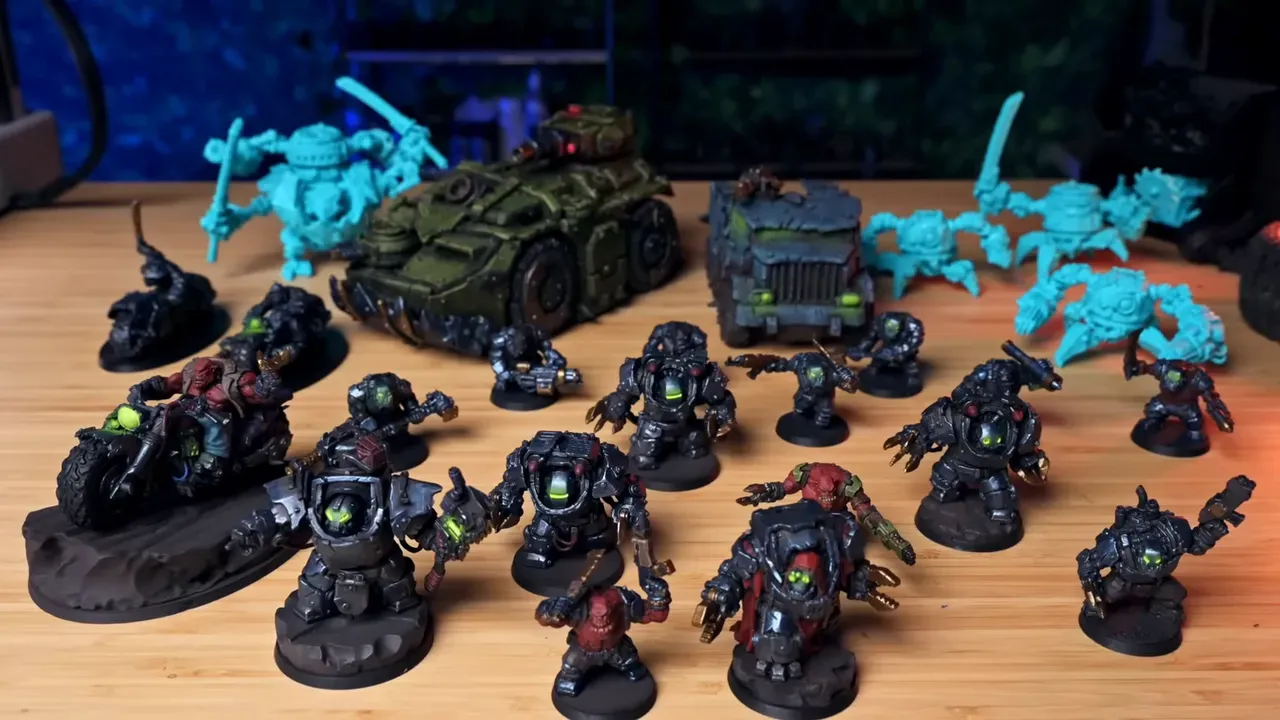
Avec une méthode qui enlève l’essentiel des supports, j’ai fini par passer d’un simple test à un projet bien plus ambitieux: une armée complète de Orc Marauders.
Au début, une liste de 1 000 points me paraissait suffisante. Mais une fois les premières miniatures sorties et assemblées, je me suis rapidement retrouvé à viser 2 000 points. Chaque jour, je préparais un nouveau plateau, souvent avant d’aller dormir, et je retrouvais une nouvelle série de miniatures le matin.
Le fait d’avoir très peu de supports a complètement changé le rythme du projet. Les pièces se retiraient facilement, demandaient peu de nettoyage et passaient rapidement à l’assemblage.
J’ai imprimé la majorité des éléments turquoise sur la X2D, tandis que les gros éléments noirs ont été réalisés sur des imprimantes de la série A. Pour le grand transport personnel, j’ai utilisé un modèle de Puppetswar Miniatures, dont la bibliothèque m’a donné énormément de choix pour cette armée.
Je me suis également rendu compte assez tard qu’une armée a besoin de bases. J’ai trouvé des bases et des base toppers dans Bambu Lab Handy. Comme j’étais trop impatient et que j’avais déjà commencé à coller les miniatures, seuls mes unités d’élite ont finalement reçu des base toppers. Ce sont ces petits détails d’organisation qui deviennent très visibles lorsqu’on produit une armée complète.
Étape 7: Utiliser le Dual Nozzle pour les projets plus ambitieux
La X2D m’a permis de pousser l’expérience bien au-delà de petites figurines. J’ai imprimé des modèles extrêmement fins, de gros véhicules et même du terrain en plusieurs couleurs.
Le second nozzle ouvre aussi des possibilités intéressantes. Pour certaines pièces qui exigent forcément des supports, j’ai testé le PETG comme matériau de support pour le PLA. Le PETG n’adhère pas au PLA de la même façon, ce qui permet de séparer plus facilement les supports sur des petites pièces complexes, comme des têtes, des bras ou des accessoires.
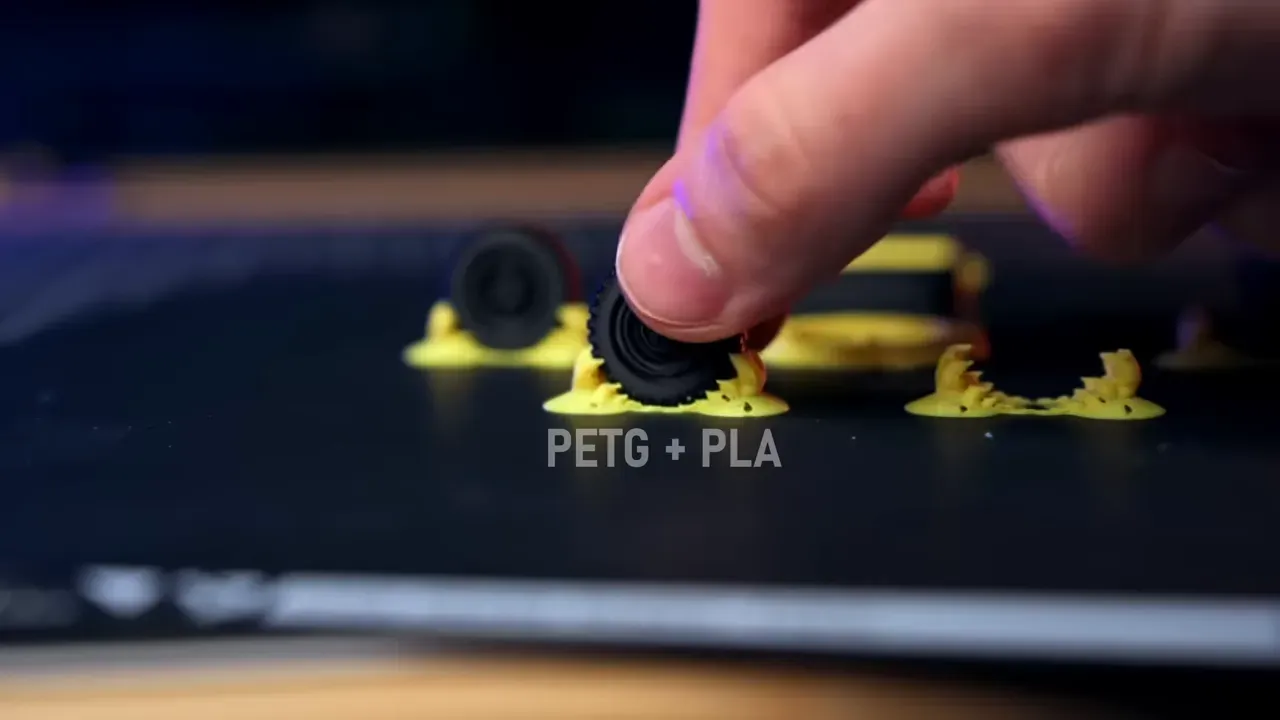
J’ai aussi utilisé l’AMS pour imprimer un power reactor en trois couleurs, ainsi qu’un gros décor bicolore avec une nozzle plus large. Cette flexibilité est utile quand une table de jeu demande autant de décors que de miniatures.
Au total, la X2D a accumulé 596 heures d’impression, soit 24,8 jours, sur un peu plus d’un mois. Pour une machine destinée à tourner quotidiennement, elle s’est révélée extrêmement capable. Et si le budget est plus serré, l’A1 Mini reste une excellente machine pour les miniatures.
Étape 8: Utiliser le primer pour améliorer encore la finition FDM
Une fois l’armée assemblée, il était temps de voir ce que ces impressions donneraient sous la peinture. Le primer est particulièrement utile sur les miniatures FDM, parce qu’il agit aussi un peu comme un filler.
Le filament turquoise donnait une belle base visuelle, mais j’ai fini par penser que le filament noir aurait été plus pratique pour ce projet. Sur une grande armée sombre, partir d’une base noire réduit naturellement certaines zones à couvrir et accélère la peinture.
Le primer ne remplace évidemment pas une préparation propre, mais il aide à homogénéiser la surface. C’est particulièrement visible sur les modèles imprimés à plat et assemblés avec Tamiya Extra Thin Quick Setting, où les lignes de joint et de couches sont déjà fortement réduites.
Étape 9: Construire un schéma de couleur cohérent pour toute l’armée
J’ai commencé par le grand véhicule, parce qu’il représentait l’élément le plus intimidant du projet. Son inspiration venant clairement de l’armored personnel carrier d’Aliens, un vert militaire s’est imposé naturellement, même avant que le schéma complet de l’armée soit fixé.
Puis j’ai testé une peinture métallique bleue sur le leader. Après un dry brush, le choix était évident: toute l’armée allait tourner autour de cette armure bleu métallique.
Pour éviter un résultat trop froid et trop uniforme, j’ai ajouté plusieurs couches d’intention:
- un mélange d’umber pour évoquer la saleté accumulée sur les armures de récupération;
- des tons chauds qui contrastent avec le bleu métallique;
- un OSL vert très lumineux pour faire ressortir les figurines sombres;
- un second metallic, mélange de bronze et de burnt umber, pour une finition plus industrielle qu’un gold pur.
J’aurais dû appliquer plus tôt une méthode très simple: primer les miniatures en umber, puis faire un dry brush bleu métallique par-dessus. C’est la même logique que celle utilisée sur le véhicule, et elle aurait accéléré la peinture du reste de l’armée.
Sur les véhicules, le streaking grime apporte la saleté, les traces et la profondeur qui font passer une pièce imprimée de simple modèle à véritable élément de champ de bataille.
Étape 10: Accepter qu’une armée FDM est un projet vivant
Une armée comme celle-ci ne se termine pas vraiment. À mesure que les nouveaux modèles sortaient du plateau, je continuais à ajouter des unités. L’Engineer est devenu une pièce particulièrement réussie, et une énorme monstruosité imprimée en dernier est déjà devenue le futur centerpiece de l’armée.
Le plus important n’est pas seulement la qualité obtenue. C’est la facilité avec laquelle je peux désormais imprimer des modèles complexes sans sacrifier une grande partie de la miniature à des supports massifs.
Les miniatures FDM ont clairement atteint un nouveau niveau. Avec une nozzle de 0.2 mm, une layer height fine, une découpe intelligente, des faces de jonction renforcées et le bon cement, il devient possible de produire des armées détaillées sans que chaque figurine soit un combat contre les supports.
Questions fréquentes sur l’impression de miniatures FDM découpées
Faut-il découper toutes les miniatures FDM en deux?
Non. Je réserve cette méthode aux modèles qui demanderaient beaucoup de supports ou dont les détails risquent d’être abîmés lors de leur retrait.
Pourquoi utiliser Tamiya Extra Thin Quick Setting plutôt que de la super glue?
La super glue peut créer un espace entre les deux moitiés. Tamiya Extra Thin Quick Setting ramollit et fusionne le PLA, ce qui produit une jonction beaucoup plus discrète et solide.
Quels réglages utiliser pour des miniatures FDM détaillées?
J’ai obtenu mes résultats avec Bambu Lab PLA Basic, une nozzle de 0.2 mm, une layer height de 0.04 mm et un bottom shell thickness de 1.5 mm sur les faces de coupe.
Comment savoir si la découpe choisie va nuire à la qualité?
Je consulte l’aperçu du slicer. Si une surface apparaît en rouge, je re-slice le modèle, car elle signale généralement une zone plate susceptible d’être moins propre.